系统概述
标准化设计,按物料差异化调整
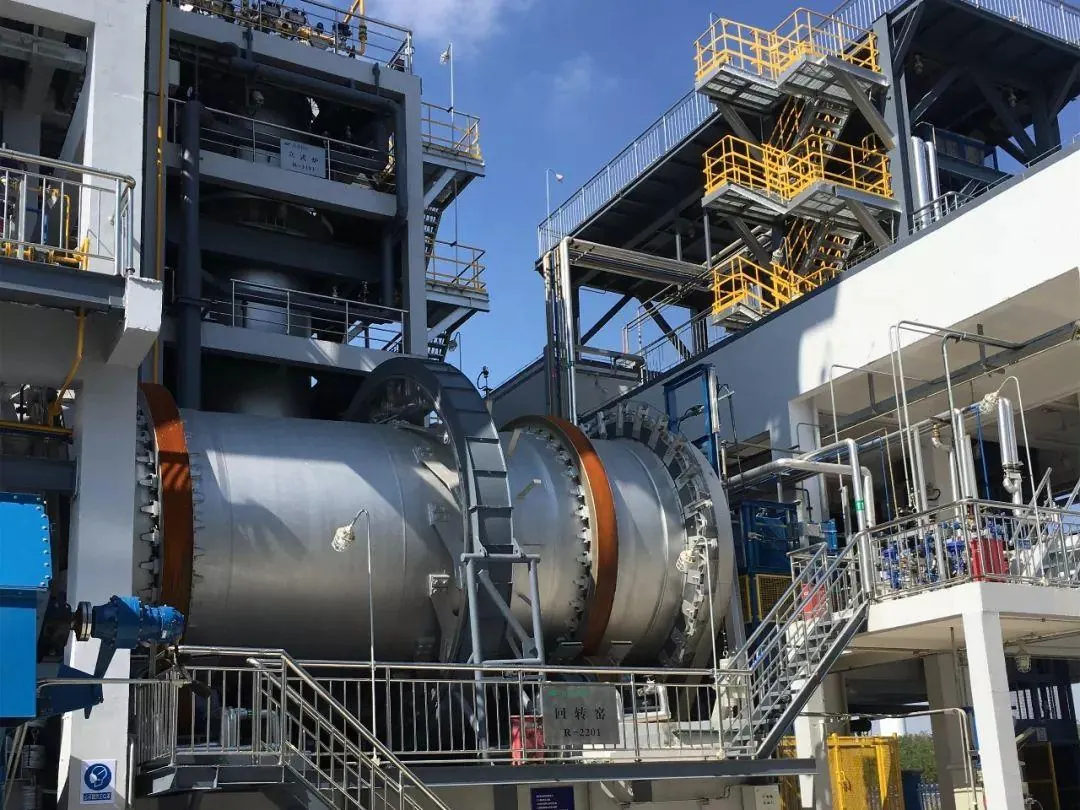
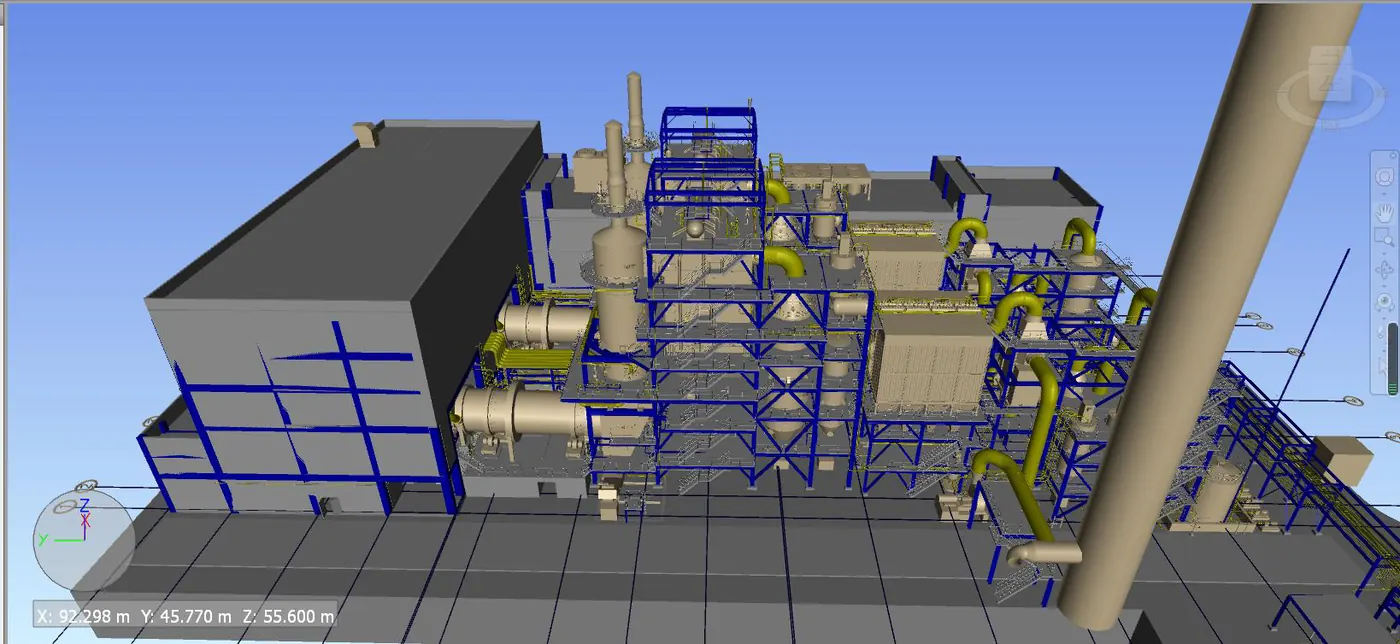
璟沣提供 100 t/d 回转窑焚烧线的标准化设计,并根据项目的物料种类、热值和成分做差异化设计。系统采用回转窑 + 二燃室焚烧,余热锅炉回收热量,烟气经多级净化后达标排放。
焚烧控制遵循 “3T+E” 原则:足够的温度(Temperature)、停留时间(Time)、湍流混合(Turbulence)和过量空气(Excess air),保证有机物充分分解。
- 排放按欧盟 2000 标准设计超低粉尘、超低 NOx,灰渣热灼减率 < 5%。
- 连续稳定运行按连续运行 180 天设计,处理量在设计值 100%–110% 范围稳定运行。
- 全生命周期服务前期咨询 → 工程设计 → 安装调试 → 运行指导 → 技术升级改造。
工艺路线
焚烧与烟气净化流程
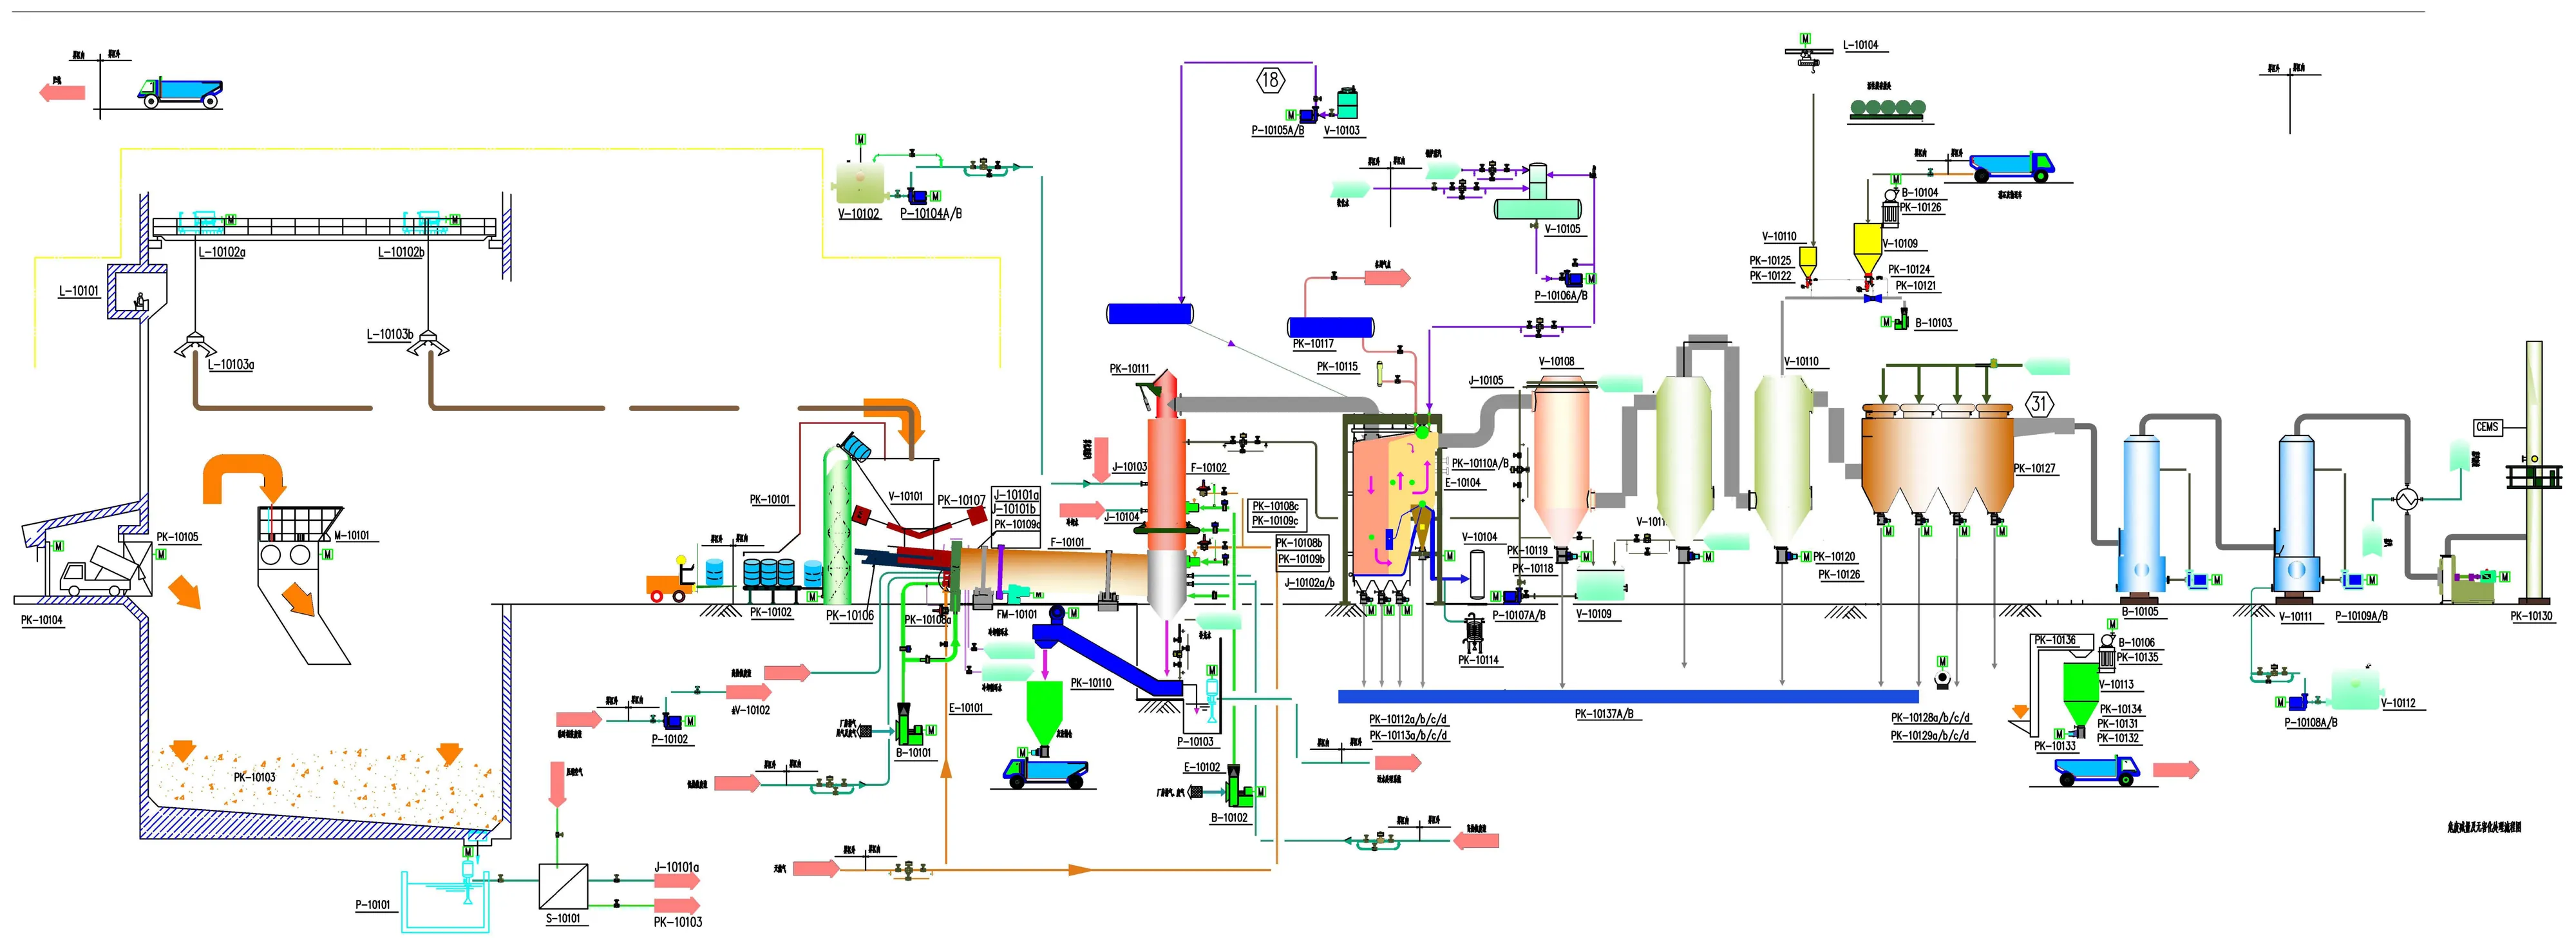
标准配置如下,各单元可根据项目排放要求增减。
- 全自动上料
- 回转窑
- 二燃室
- 余热锅炉(含 SNCR)
- 烟气急冷
- 干法脱酸
- 烟气吸附
- 布袋除尘
- 二级湿法洗涤
- 湿电除雾
- 烟气加热
- SCR 脱硝
- GGH
- 烟囱排放
焚烧段
回转窑完成物料干燥、热解和燃烧,二燃室对烟气中未燃尽的有机物彻底分解;窑头可配置废液喷枪。
热回收与脱硝
余热锅炉回收高温烟气热量,炉内喷尿素 SNCR 脱硝,末端可配 SCR 进一步降低 NOx。
烟气净化
急冷抑制二噁英再合成,干法脱酸 + 活性炭吸附 + 布袋除尘,再经湿法洗涤和湿电除雾深度净化。
工艺原则流程图(PFD)
排放指标
主要污染物设计排放值
单位:mg/Nm³(二噁英类为 ng TEQ/Nm³)。
| 污染物 | 欧盟 2000 标准 | 璟沣设计值 |
|---|---|---|
| 烟尘 | 10 | 10 |
| 一氧化碳(CO) | 50 | 50 |
| 二氧化硫(SO₂) | 50 | 50 |
| 氟化氢(HF) | 1 | 1 |
| 氯化氢(HCl) | 10 | 10 |
| 氮氧化物(以 NO₂ 计) | 200 | 200 |
| 汞及其化合物(以 Hg 计) | 0.05 | 0.05 |
| 铊及其化合物(以 Tl 计) | 0.05 | 0.05 |
| 镉及其化合物(以 Cd 计) | 0.05 | 0.05 |
| 铅及其化合物(以 Pb 计) | 0.5 | 0.5 |
| 砷及其化合物(以 As 计) | 0.5 | 0.5 |
| 铬及其化合物(以 Cr 计) | 0.5 | 0.5 |
| 二噁英类 | 0.1 | 0.1 |
污染物控制原则:源头控制,以废治废。灰渣热灼减率 < 5%。
自动化与安全
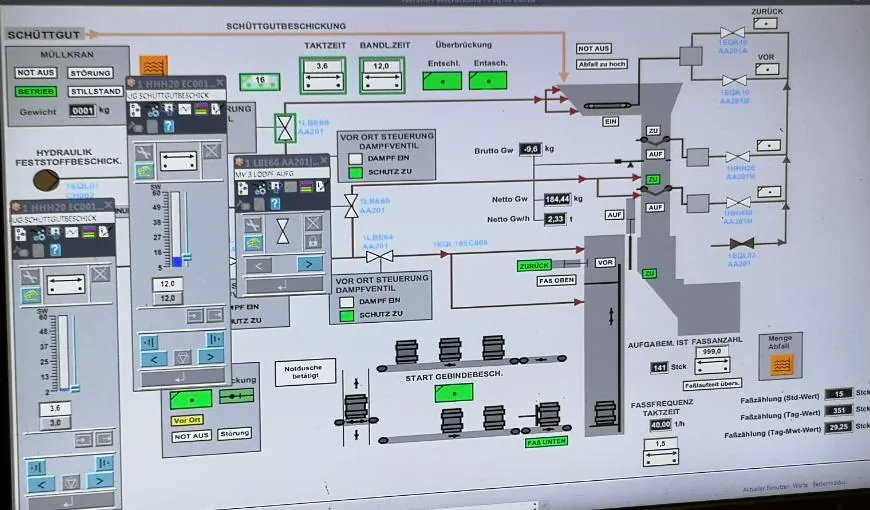
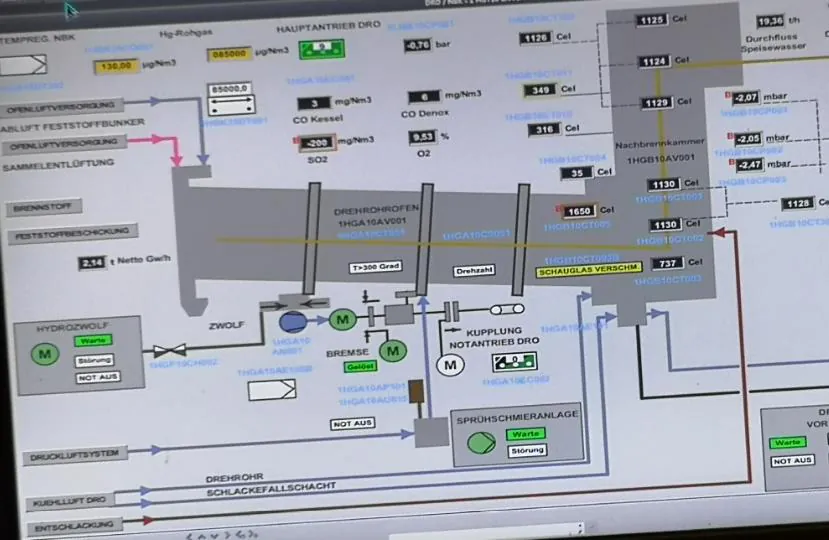
DCS 集中控制,减少人工操作
进料、焚烧、余热锅炉、急冷、脱酸、烟气加热各系统采用相应的自动控制方式,主站采用 DCS 集中控制。以 100 t/d 焚烧线为例,控制点约 1,400 个(DI 590 / DO 446 / AI 300 / AO 84)。
- 安全设计组织 HAZOP 分析,逐项落实建议措施;针对回火、超压、爆燃、中毒风险制定完整预案。
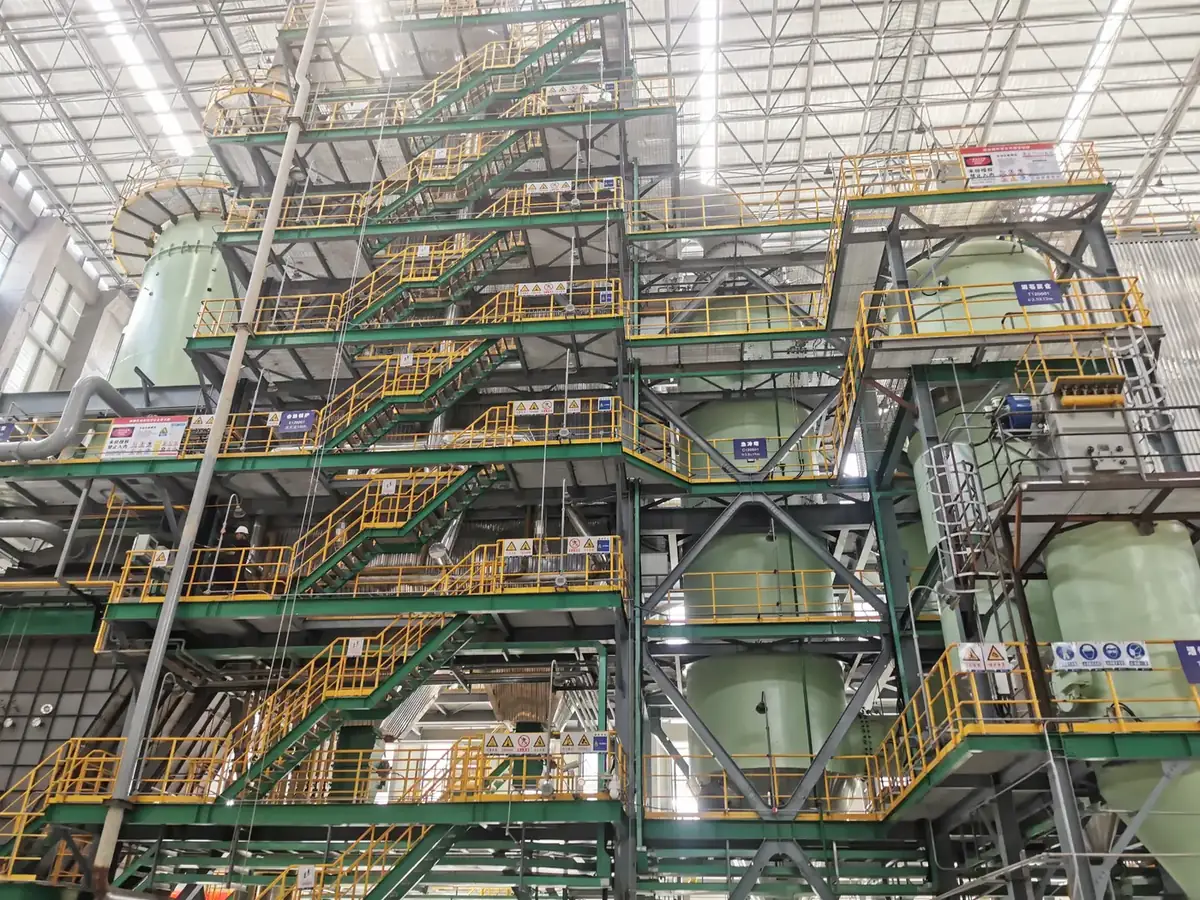
- 清洁布置直线布置,首层钢平台标高 > 4 m,环形检修通道;上料室内布置,排灰封闭收尘,排渣环沟设计,全厂臭气负压收集。
- 设计标准API 610、HG/T 20615、HG/T 20592、GB 50016、GB 50160 等。
运行消耗
单吨处理量消耗参考
以废物热值 3,500–5,000 kcal/kg 计。实际消耗随物料成分和排放要求变化。
| 项目 | 单位 | 数值 |
|---|---|---|
| 工业水 | m³/t | 3.5 |
| 电 | kWh/t | 200 |
| 压缩空气 | Nm³/t | 400 |
| 仪表空气 | Nm³/t | 150 |
| 柴油 | L/t | 6 |
| 尿素 | kg/t | 2 |
| 锅炉加药药剂 | kg/t | 0.06 |
| 活性炭 | kg/t | 2 |
| 消石灰 | kg/t | 62.96 |
| 30% 氢氧化钠 | kg/t | 58.79 |
项目交付
12 个月交付的进度节点
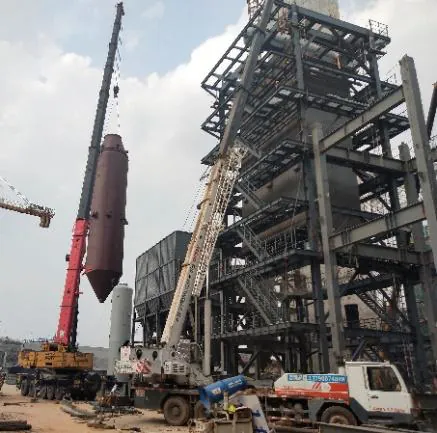
从签约到具备进料试生产条件,标准焚烧线按以下节点控制。现场设专业施工管理团队驻场,100 天安装计划精确到天。
- 10 天一次土建提资
- 40 天初步设计及二次土建提资
- 120 天完成详细设计
- 150 天主设备到场
- 300 天设备安装完成
- 330 天调试完成
- 360 天具备进料试生产条件
项目咨询与报价
请告诉我们物料或废气情况、处理规模和现场条件,工程师会给出初步方案。